
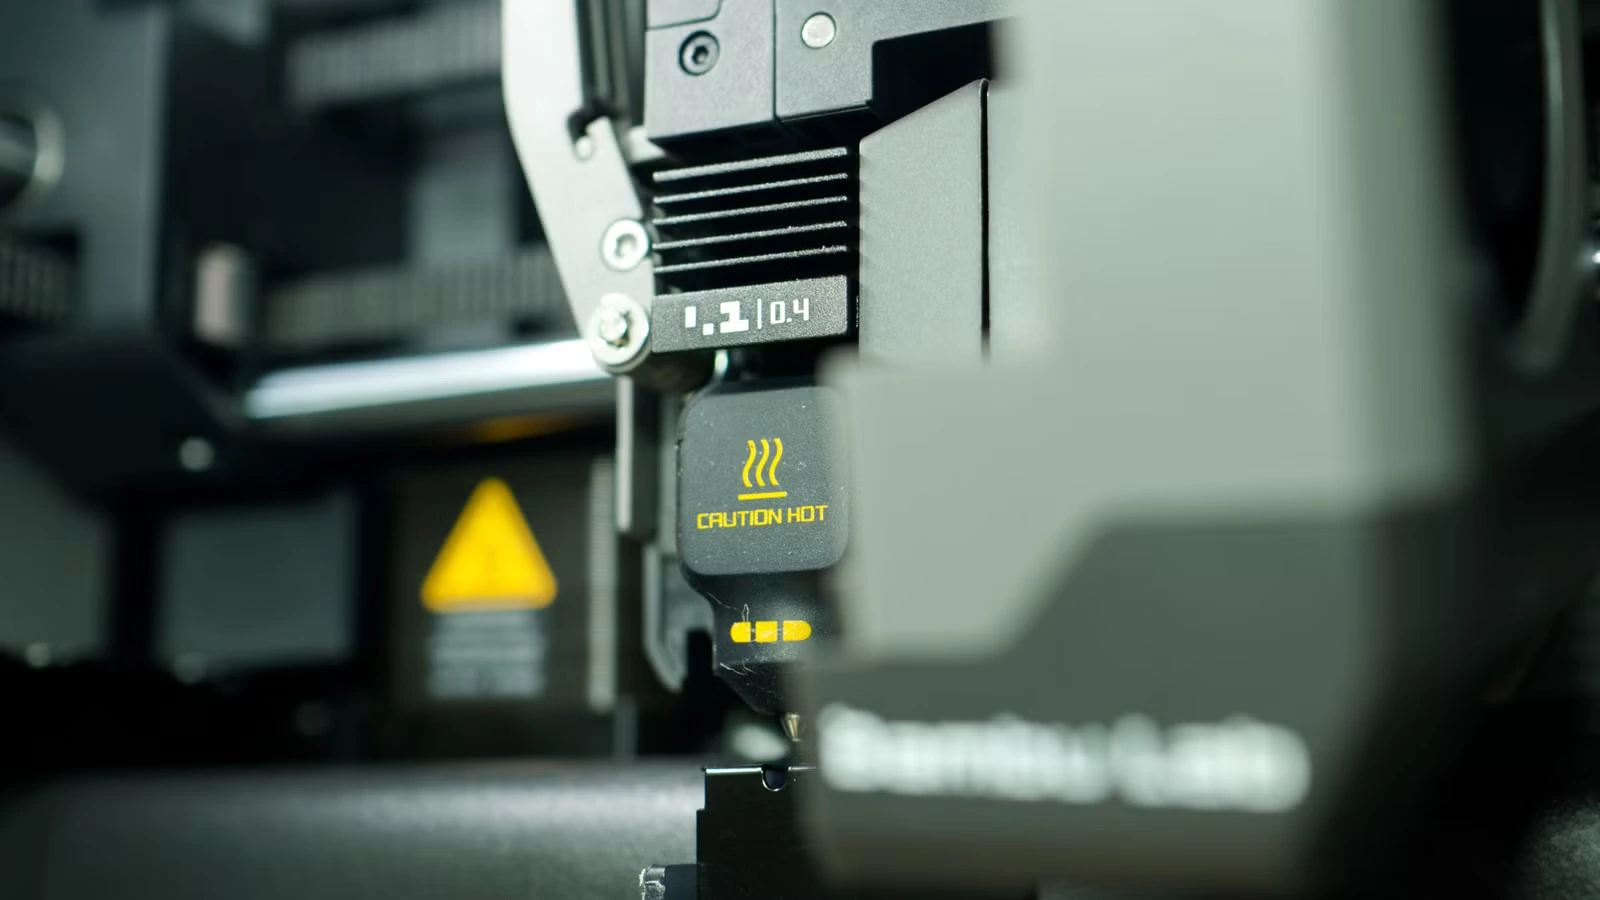
3D Printer ব্যবহার করতে গিয়ে ছোট একটা ভুল থেকেও Nozzle clog, filament jam বা Hotend damage হতে পারে। বিশেষ করে নতুন ব্যবহারকারীরা অনেক সময় Nozzle পরিষ্কার বা পরিবর্তন করতে গিয়ে এমন কিছু করেন, যা সমস্যাটা ঠিক করার বদলে আরও বাড়িয়ে দেয়।
How-To Geek-এর প্রতিবেদনে এমন কয়েকটি সাধারণ ভুল তুলে ধরা হয়েছে। তবে সব 3D Printer-এর Hotend একরকম নয়। তাই Temperature বা Nozzle পরিবর্তনের ক্ষেত্রে নিজের Printer manufacturer-এর নির্দেশনাই আগে অনুসরণ করা উচিত।
১. ঠান্ডা অবস্থায় জোর করে Nozzle খোলা
Nozzle পরিবর্তন করতে গিয়ে সবচেয়ে বড় ভুল হলো ঠান্ডা Hotend-এ অতিরিক্ত শক্তি প্রয়োগ করা। ভেতরে পুরোনো Filament শক্ত হয়ে থাকলে Nozzle সহজে খুলতে না-ও পারে। তখন জোর করলে Thread, Heater Block বা Heatbreak ক্ষতিগ্রস্ত হওয়ার ঝুঁকি থাকে।
Nozzle কত Temperature-এ খুলতে হবে, সেটা সব Printer-এর জন্য একই নয়। তাই নির্দিষ্ট 250°C ধরে কাজ না করে নিজের Printer বা Hotend manufacturer-এর official nozzle replacement procedure অনুসরণ করাই নিরাপদ।
২. ভুল Tool দিয়ে অতিরিক্ত চাপ দেওয়া
Hotend-এর আশপাশে Thermistor ও Heater-এর Wire থাকে। Pliers, Wrench বা অন্য Metal Tool ব্যবহার করার সময় অসাবধান হলে Wire ক্ষতিগ্রস্ত হতে পারে।
একইভাবে Nozzle পরিষ্কার করার সময় অতিরিক্ত ঘষাঘষিও ঠিক নয়। বিশেষ করে Nozzle-এর ছোট ছিদ্র বা Tip ক্ষতিগ্রস্ত হলে Filament ঠিকমতো বের না হয়ে Print Quality খারাপ হতে পারে।
৩. Hotend-এর সীমার চেয়ে বেশি Temperature ব্যবহার
PLA, PETG, ABS, Nylon—সব Filament একই Temperature-এ Print হয় না। আবার সব Hotend-ও High-temperature Printing-এর জন্য তৈরি নয়।
বিশেষ করে PTFE ব্যবহার করা Hotend-এর Temperature limit Model ও Design অনুযায়ী আলাদা হতে পারে। তাই কোনো নির্দিষ্ট Temperature-কে সব Printer-এর safe limit ধরে নেওয়া ঠিক নয়। High-temperature Filament ব্যবহারের আগে Hotend-এর maximum supported temperature যাচাই করুন।
৪. গরম Hotend রেখে সঙ্গে সঙ্গে Power বন্ধ করা
Print শেষ হওয়ার পর Hotend তখনও অনেক গরম থাকতে পারে। কিছু Printer-এ Hotend cooling fan তাপমাত্রা কমানো পর্যন্ত চলতে থাকে। খুব গরম অবস্থায় Power বন্ধ করলে Fan-ও বন্ধ হয়ে যায় এবং Heat উপরের দিকে ছড়িয়ে Heat Creep বা Filament Jam হওয়ার ঝুঁকি বাড়তে পারে।
তাই নির্দিষ্ট 50°C-এর মতো কোনো universal rule অনুসরণ না করে Printer-কে তার স্বাভাবিক cooling process শেষ করতে দিন এবং manufacturer-এর shutdown নির্দেশনা অনুসরণ করুন।
| যে ভুলটি করবেন না | কী সমস্যা হতে পারে | ভালো অভ্যাস |
|---|---|---|
| ঠান্ডা অবস্থায় Nozzle জোর করে খোলা | Thread/Hotend ক্ষতি | Manufacturer-এর নিয়ম অনুসরণ |
| Wire-এর কাছে Metal Tool ব্যবহার | Thermistor/Heater ক্ষতি | সাবধানে Tool ব্যবহার |
| Temperature limit না দেখা | Hotend/PTFE ক্ষতি | Specification যাচাই |
| খুব গরম অবস্থায় Power বন্ধ | Heat Creep/Jam | Cooling শেষ হতে দেওয়া |
| ভুল Needle/Tool ব্যবহার | Nozzle ক্ষতি | সঠিক Tool ও Procedure |
৫. Jam হলেই যেকোনো Needle ঢোকানো
Nozzle clog হলে Needle ব্যবহার করাই ভুল—এমন নয়। আসল সমস্যা হলো ভুল মাপের Needle, ভুল Angle বা অতিরিক্ত Force ব্যবহার করা।
উদাহরণ হিসেবে Prusa-এর official clogged nozzle guide-এ নির্দিষ্ট পরিস্থিতিতে সঠিক মাপের Needle ব্যবহার করার নির্দেশনা রয়েছে। Bambu Lab-ও তাদের কিছু Printer-এর জন্য unclogging pin ব্যবহারের procedure দেয়। অর্থাৎ নিজের Printer-এর জন্য যে পদ্ধতি দেওয়া আছে, সেটাই অনুসরণ করা উচিত।
Clog আংশিক হলে Cold Pull-ও কাজে লাগতে পারে। Prusa-এর official Cold Pull guide-এ এই পদ্ধতিতে Hotend ও Nozzle-এর ভেতরে আটকে থাকা Filament বা ময়লা পরিষ্কার করার নিয়ম দেখানো হয়েছে। তবে Cold Pull-ও সব Nozzle-এর জন্য উপযুক্ত নয়, তাই নিজের Model-এর নির্দেশনা আগে দেখে নিন।
শেষ কথা
3D Printer-এর Hotend নিয়ে কাজ করার সময় সবচেয়ে ভালো নিয়ম হলো—অনুমান করে Temperature বা Tool ব্যবহার না করা। একই পদ্ধতি এক Printer-এ ঠিক হলেও অন্য Model-এ ভুল হতে পারে।
Nozzle clog হলে প্রথমেই Hotend খুলে ফেলা বা জোর করে কিছু ঢোকানোর দরকার নেই। আগে Printer manufacturer-এর troubleshooting guide দেখুন। সঠিক Cleaning, Temperature এবং Tool ব্যবহার করলে অনেক Hotend সমস্যা সহজেই এড়ানো যায়।
3D Printer ও নতুন Gadget নিয়ে আরও প্রয়োজনীয় লেখা TechnicalBD-এর গ্যাজেটস বিভাগে পড়তে পারেন।
